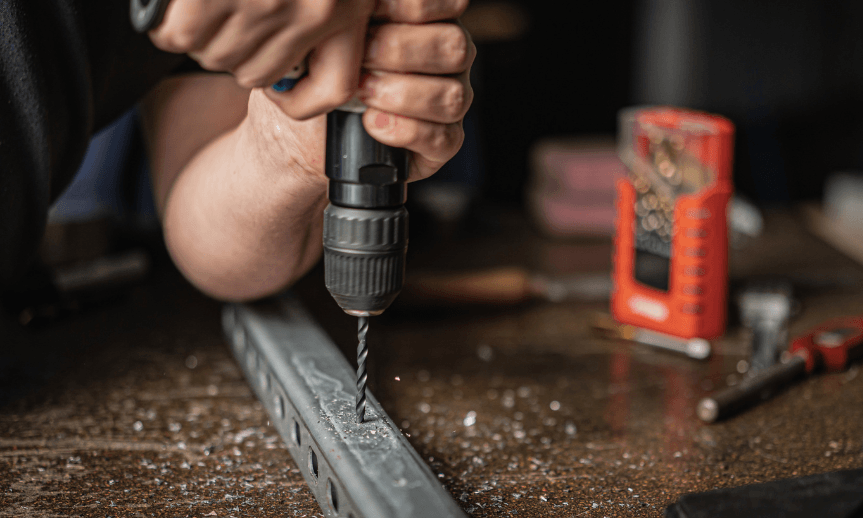
Wiercenie w stali nie jest trudne, jeśli wiesz, jakiego wiertła użyć i jak ustawić wiertarkę. W praktyce wystarczy jednak zbyt wysoka prędkość obrotowa, tępe narzędzie lub niewystarczające smarowanie, aby zamiast czystego otworu uzyskać przegrzane wiertło i uszkodzony materiał.
Podpowiemy, jak prawidłowo wiercić w stali, jak dostosować prędkość obrotową do średnicy wiertła i kiedy warto stosować olej do obróbki skrawaniem. Omówimy również wiercenie w blachach stalowych, które ma swoją specyfikę.
Dlaczego wiertło przegrzewa się podczas wiercenia w stali?
W przeciwieństwie do drewna stal stawia podczas wiercenia znaczny opór. Ostrza wiertła stopniowo skrawają metal, tworząc wióry, a przy tym powstaje ciepło. Jeśli wiertło ma niewłaściwą geometrię, pracuje przy nieodpowiedniej prędkości obrotowej lub nie jest wystarczająco smarowane, zamiast skutecznie skrawać materiał, zaczyna się nadmiernie nagrzewać.
Przegrzanie można rozpoznać po zmianie koloru wiertła, dymie wydobywającym się z miejsca wiercenia lub sytuacji, w której narzędzie przestaje usuwać wióry mimo wywierania nacisku. W takim przypadku przerwij pracę i sprawdź ostrze oraz ustawienia wiertarki.
Ważne jest również to, jaki rodzaj stali obrabiasz. Zwykłe stale konstrukcyjne, takie jak S235, wierci się stosunkowo łatwo. W przypadku stali o większej wytrzymałości, stali nierdzewnej lub hartowanej może być konieczne zastosowanie bardziej wytrzymałego narzędzia i innych parametrów skrawania.
Jakie wiertło wybrać do stali?
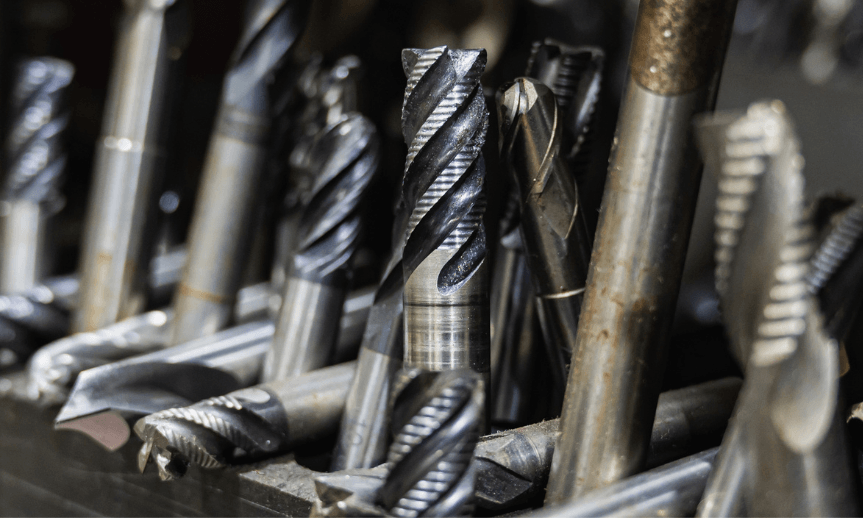
Do standardowego wiercenia w stali konstrukcyjnej wystarczy dobrej jakości wiertło kręte ze stali szybkotnącej, oznaczane symbolem HSS. Jest wystarczająco wytrzymałe i przystępne cenowo do większości prac domowych oraz ślusarskich.
Jeśli jednak wiercisz częściej, w grubszym materiale lub w stali trudnej w obróbce, warto rozważyć narzędzie wyższej klasy.
- Wiertła HSS to uniwersalny wybór do zwykłych blach stalowych, profili i innych wyrobów hutniczych. Przy prawidłowej prędkości obrotowej i smarowaniu sprawdzają się w większości typowych prac.
- Wiertła HSS-Co zawierają kobalt, który zwiększa ich odporność na działanie wysokiej temperatury. Nadają się szczególnie do stali nierdzewnej i stali trudniejszych w obróbce.
- Wiertła z powłoką TiN mają powierzchnię pokrytą azotkiem tytanu, który może ograniczać tarcie i zużycie. Sama złocista powłoka nie gwarantuje jednak wysokiej jakości. Kluczowe znaczenie mają materiał, geometria wiertła i prawidłowe użytkowanie.
Zwróć również uwagę na kąt wierzchołkowy wiertła. Do zwykłych stali konstrukcyjnych często stosuje się kąt 118°, natomiast wiertła o kącie 135° i szlifowaniu krzyżowym mogą zapewniać lepsze centrowanie i ułatwiać rozpoczęcie wiercenia.
Jak ustawić prawidłową prędkość obrotową podczas wiercenia w stali?
Jednym z najczęstszych błędów jest wiercenie na wysokich obrotach bez uwzględnienia średnicy wiertła. Podstawowa zasada brzmi: im większa średnica wiertła, tym niższa prędkość obrotowa.
Podczas wiercenia w zwykłej stali konstrukcyjnej wiertłem HSS można orientacyjnie przyjąć poniższe wartości. Tabela zakłada prędkość skrawania około 20–25 m/min i odpowiednie smarowanie.
|
Średnica wiertła |
Orientacyjna prędkość obrotowa (obr./min) |
|
3 mm |
2100–2650 |
|
5 mm |
1270–1590 |
|
6 mm |
1060–1330 |
|
8 mm |
800–1000 |
|
10 mm |
640–800 |
|
12 mm |
530–660 |
W przypadku wiertarki ręcznej, mniej stabilnego mocowania lub niewystarczającego chłodzenia warto zacząć od dolnej granicy zakresu, a w razie potrzeby ustawić jeszcze niższe obroty. Zawsze pierwszeństwo mają zalecenia producenta wiertła.
Prędkość obrotową można również obliczyć ze wzoru:
n = (1000 × vc) / (3,14 × D)
W tym wzorze n oznacza liczbę obrotów na minutę, vc – prędkość skrawania w metrach na minutę, a D – średnicę wiertła w milimetrach.
- Na przykład podczas wiercenia otworu o średnicy 8 mm przy prędkości skrawania 25 m/min otrzymujemy około 995 obrotów na minutę.
Oprócz prędkości obrotowej znaczenie ma również nacisk. Zbyt mały nacisk może powodować tarcie zamiast skrawania, a zbyt duży – uszkodzenie wiertła. Prawidłowo dobrany nacisk pozwala narzędziu płynnie usuwać materiał i tworzyć wióry.
Olej do obróbki skrawaniem i chłodziwo
Podczas wiercenia w stali powstaje ciepło, które przyspiesza zużycie ostrzy. Dlatego warto stosować odpowiedni płyn obróbkowy, szczególnie przy wierceniu grubszych materiałów lub wykonywaniu większej liczby otworów.
- W przydomowym warsztacie dobrze sprawdzi się specjalny olej do wiercenia w metalu. Nakłada się go bezpośrednio w miejscu skrawania, gdzie zmniejsza tarcie i pomaga odprowadzać ciepło. Przy wykonywaniu pojedynczych otworów zazwyczaj wystarczy niewielka ilość oleju, którą uzupełnia się w razie potrzeby.
- W profesjonalnych warsztatach często stosuje się chłodziwa emulsyjne mieszalne z wodą. Zapewniają one zarówno smarowanie, jak i skuteczne odprowadzanie ciepła, a przy odpowiednim sposobie podawania pomagają również usuwać wióry.
Do regularnego wiercenia nie używaj zwykłego uniwersalnego preparatu smarującego w sprayu jako pełnowartościowego zamiennika płynu obróbkowego. Może on nie zapewniać odpowiednich właściwości smarnych podczas skrawania, a niektóre preparaty są ponadto łatwopalne.
Jak prawidłowo wiercić w blasze stalowej?
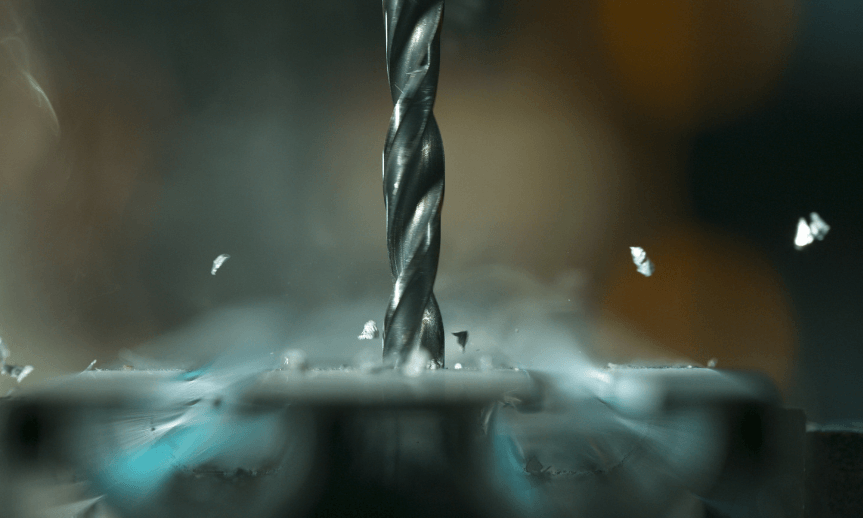
Wiercenie w blachach różni się od wiercenia w grubszych profilach pod kilkoma względami. Cienki materiał ma tendencję do drgań i odkształcania się, a podczas przebijania blachy wiertło może zahaczyć o jej krawędź.
Najpierw dokładnie zaznacz miejsce wykonania otworu. W przypadku zwykłej blachy stalowej można użyć punktaka, który tworzy niewielkie wgłębienie i pomaga zapobiec ześlizgiwaniu się wiertła. Następnie solidnie zamocuj blachę zaciskami do stołu roboczego lub odpowiedniej podkładki.
- Do otworów o mniejszej średnicy wystarczy dobrej jakości wiertło kręte. W przypadku cienkich blach i większych otworów praktyczniejszym rozwiązaniem może być jednak wiertło stopniowe, które pozwala stopniowo powiększać otwór i zazwyczaj zapewnia czystszą krawędź.
- W grubszych blachach większy otwór można wstępnie nawiercić mniejszym wiertłem. Nie należy jednak przesadzać ze wstępnym nawiercaniem. Zbyt duży otwór pilotujący może utrudnić prawidłowe prowadzenie kolejnego wiertła.
Szczólną uwagę warto zwrócić na blachy trawione. Ich powierzchnia została chemicznie oczyszczona z zendry powstającej podczas walcowania na gorąco. Dzięki temu są czystsze niż zwykłe blachy czarne, co ułatwia przygotowanie ich do dalszej obróbki.
Wskazówka ATREON: Trawienie samo w sobie nie zmienia jednak podstawowej twardości stali. Podczas wiercenia nadal decydują konkretna gatunek stali, grubość materiału i zastosowane narzędzie. Na przykład blachy trawione S235, S355 i DD11 mogą różnić się pod względem skrawalności.
Najczęstsze błędy podczas wiercenia w stali
Jeśli wiercenie nie przebiega prawidłowo, przyczyną jest zazwyczaj jeden z podstawowych błędów w sposobie pracy.
- Wiertło piszczy i prawie nie wierci. Prawdopodobnie jest tępe, pracuje przy niewłaściwej prędkości obrotowej lub nacisk jest zbyt mały. Sprawdź ostrze, zmniejsz obroty i w razie potrzeby zastosuj olej do obróbki skrawaniem.
- Wiertło szybko się nagrzewa. Przyczyną może być zbyt duża prędkość skrawania, niewystarczające smarowanie lub utrudnione odprowadzanie wiórów. Przy głębszych otworach regularnie wycofuj wiertło, aby umożliwić usunięcie wiórów.
- Otwór jest niedokładny lub ma zadziory. Często wynika to z niewystarczającego zamocowania materiału, odchylenia wiertła lub niewłaściwej geometrii narzędzia. Pomóc może dokładne oznaczenie środka i użycie wiertarki stołowej.
- Wiertło zacina się przy kończeniu otworu. Dzieje się tak szczególnie podczas przewiercania cienkiej blachy. Przed przebiciem ostatniej warstwy zmniejsz nacisk i upewnij się, że obrabiany element jest solidnie zamocowany.
Podczas pracy zawsze używaj okularów ochronnych, a wióry usuwaj szczotką dopiero po zatrzymaniu maszyny. Nie zbliżaj rękawic ani luźnej odzieży do obracającego się wiertła.
Skuteczne wiercenie w stali nie wymaga dużej siły ani najmocniejszej wiertarki
Znacznie ważniejsze są ostre wiertło odpowiednie do konkretnego materiału, prawidłowo ustawiona prędkość obrotowa, właściwy nacisk i odpowiednie smarowanie.
Jeśli pracujesz z blachami stalowymi, nie lekceważ ich mocowania ani doboru narzędzia do grubości materiału. Dzięki temu nawet zwykłą wiertarką możesz uzyskać czysty i precyzyjny otwór bez niepotrzebnego uszkadzania wiertła.
Do swoich projektów ślusarskich i konstrukcyjnych możesz wybrać z oferty blach stalowych ATREON, w tym blach trawionych przygotowanych do dalszej obróbki.
Przeczytaj również:
Korozja galwaniczna: Co się stanie, gdy połączysz aluminium i stal?
Stal kwadratowa ciągniona – właściwości i zastosowanie
Rury ocynkowane DX51D i S195 – czym się różnią i jak wybrać?
© Atreon